盘片是盘式砂磨机的核心易损件,直接决定研磨效率与产品细度。判断磨损可从三个维度快速入手:盘片与筒体间隙比出厂值增大0.3-0.5mm(或盘片直径磨损超10mm、厚度磨损超5mm);同等流量下主电机电流下降10%-15%以上;产品D50上浮10%-20%、粒径分布变宽。出现任意两项叠加,建议立即停机拆检。常规工况下,每运行500小时检查一次盘片,每1000-1500小时拆检测量。
七大磨损信号,逐条对照
① 盘片外径磨损,停机拆检用卡尺测量,直径磨损超过10mm即已失去工作能力,需立即更换;
② 盘片厚度磨损——总厚度磨损超过5mm,同样达到判废标准;
③ 盘片与筒体间隙变大,比出厂值增大0.3-0.5mm时,D50通常已上浮10%-20%,此时延长研磨时间也难回原细度;
④ 电机电流下降——同等流量下主电机电流下降10%-15%以上,提示研磨效率正在下滑,应安排拆检;
⑤ 出料温度偏低——相同功率下出料温度比正常低3-5℃,是磨损后摩擦生热减少的信号;
⑥ 振动噪音加剧——噪音从70-80dB升至90dB以上,说明动平衡已被破坏,正在损伤轴承,必须停机;
⑦ 产品细度异常,D50逐渐走高、粒径分布变宽、细度不均,说明磨损已直接影响产品质量。
最实用的日常方法:每周记录一次空载与满载电流,同步监测出料温度。电流与温度同时下降,往往是盘片均匀磨损的早期信号,此时干预,维修成本最低。
磨损不处理,影响层层放大
许多用户以为盘片磨损“只是效率低一点”,实际上影响会沿五个层级逐步传导,越往后修复成本越高:
第一层:研磨效率下降。 盘面磨损后线速度降低、剪切力下降,同等能耗下产能下降30%以上。
第二层:产品细度漂移。 有效研磨区减小,颗粒“走过场”,D50上浮、粒径分布变宽。
第三层:能耗成本上升。 需延长研磨时间或多遍循环才能勉强达标,吨料电耗持续增加。
第四层:关联部件损伤。 磨损不均破坏转子动平衡,引发振动,加速轴承磨损、机械密封泄漏,这部分维修费用往往高于盘片本身。
第五层:物料污染。 磨屑混入浆料,造成批次色差或异物超标。
更换时机与操作要点
出现以下任一情况,立即更换,不可拖延:
盘片直径磨损>10mm,或总厚度磨损>5mm;
盘片与筒体间隙比出厂值增大0.5mm以上;
振动、噪音明显加剧(正在损伤轴承与密封);
产品细度连续超标且排查其他因素无效。
操作上务必牢记一条铁律:成组更换,不可新旧混装。 否则转子质量分布不均、动平衡破坏,运行振动会加速轴承和机械密封失效。
经验表明:间隙增大到0.2mm时就应安排更换,而非等到细度超标才动手;磨损后期靠延长研磨时间弥补,只会推高能耗、累积损伤,得不偿失。
五招延长盘片寿命
1. 控制介质填充率在70%-85%,过高过低都会导致盘片受力异常;
2. 每两周筛分研磨介质——碎珠粉尘占比超3%即补充或更换,避免新旧珠混用改变介质粒径分布;
3. 匹配进料流量与转速,通过打样测试找到最优平衡点,避免流量过快或转速过高加剧局部磨损;
4. 加强前端预分散,避免团聚体直接冲击研磨盘;
5. 控制温升并建立台账,进水温度保持20℃以下、腔内温度70℃以内;定期记录电流、温度、细度数据,逐步精确本厂工况的判废标准。
鹏翼智能的差异化应对
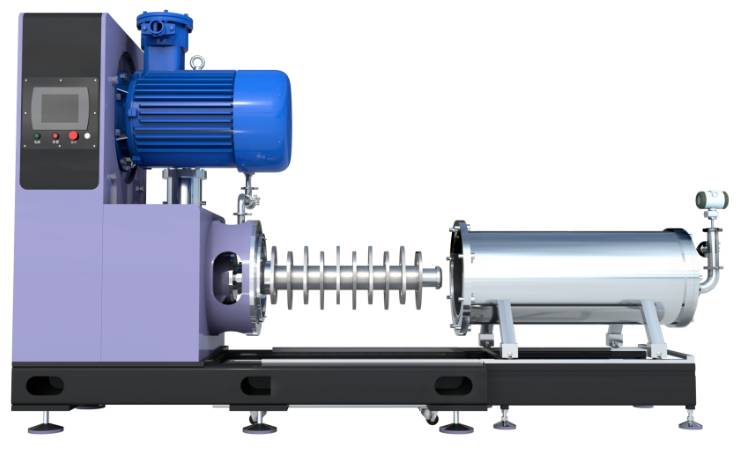
作为深耕湿法砂磨领域的设备厂商,鹏翼智能盘式大流量砂磨机(0.5L-3000L)在降低磨损综合成本上具备多重优势:
研磨盘更换经济便捷,模块化结构降低拆检工时,减少停机损失;
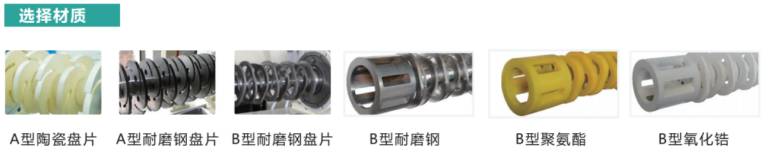
多种盘片材质可选,特耐磨钢、陶瓷、PU聚氨酯、不锈钢,针对钛白粉、电池材料、陶瓷粉体等不同物料匹配最优耐磨方案;
动态分离系统——研磨介质经分级轮甩向筒壁,减少对分离部件的异常磨损;
双端面机械密封+强制循环密封液,保护主轴系统;
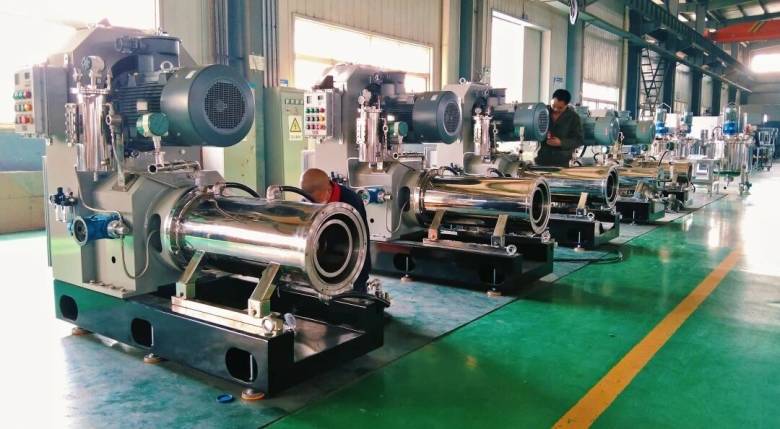
多部位冷却水设置,散热性能更优,减缓磨损速率;
从小试到生产1:1放大,实验室即可完成介质级配与工况优化,减少产线试错。
盘片磨损管理的核心是“以数据监测代替经验判断,以主动更换代替被动停机”。掌握间隙值、电流、细度三大核心指标,配合定期点检,就能将磨损带来的细度漂移、能耗上升与部件损伤控制在最小范围,稳定产品质量。
 19
 0
- 1四方仪器氧分析仪 Gasboard-3053
- 2X16E 中文样本
- 3四方仪器 煤气分析仪(在线型)Gasboard-3100
- 4可靠的数据中心冷却测量解决方案
- 5安东帕Brabender标准面粉粘度计Amylograph-E产品册
- 6C403M氧气/水蒸气透过率测试系统 多功能透氧透湿仪 产品资料
- 7C401H氧气/水蒸气透过率测试系统 透氧透湿一体机 产品资料
- 8四方仪器天然气热值分析仪 Gasboard-3520
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用
- 日本LUCEO LSM-9002S全自动光学应变测试仪 材料力学精密检测设备
- 奥法美嘉复杂制剂应用专题 | 高压微射流均质次数对脂肪乳注射液粒径分布及稳定性的影响研究
- SUZUMO铃茂全自动饭团机 省人工SSN-JLX
- SEM SELN-131BM高精度电子水平仪性能优势及行业应用
- 从“作用”到“场域”:粉碎技术的范式演进与柯立微能量场理论的构建
- 大明化学氧化铝粉在低温烧结制粉中的应用
- Development, Characterization, and Molecular Dynamics Simulation of Andrographolide Nanosuspensions Utilizing Hummer Acoustic Resonance Technology
- 苏州碳丰科技首席科学家程金生老师以本公司名义在国际上发表关于石墨烯纤维的论文《石墨烯纤维纳米复合材料的合成及氨基酸检测的分析应用》: