无菌生产关键防护技术
无菌、高活原料药微粉化系统
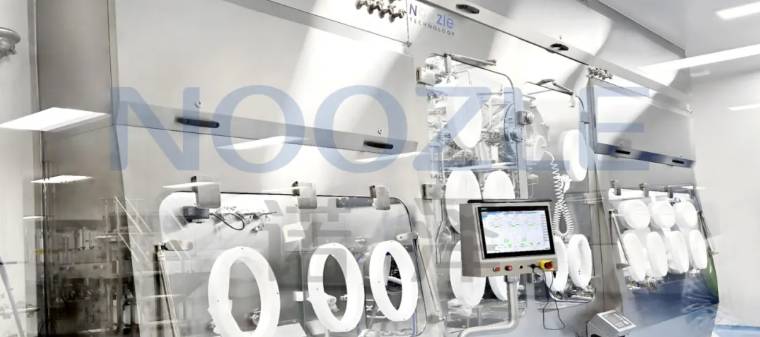
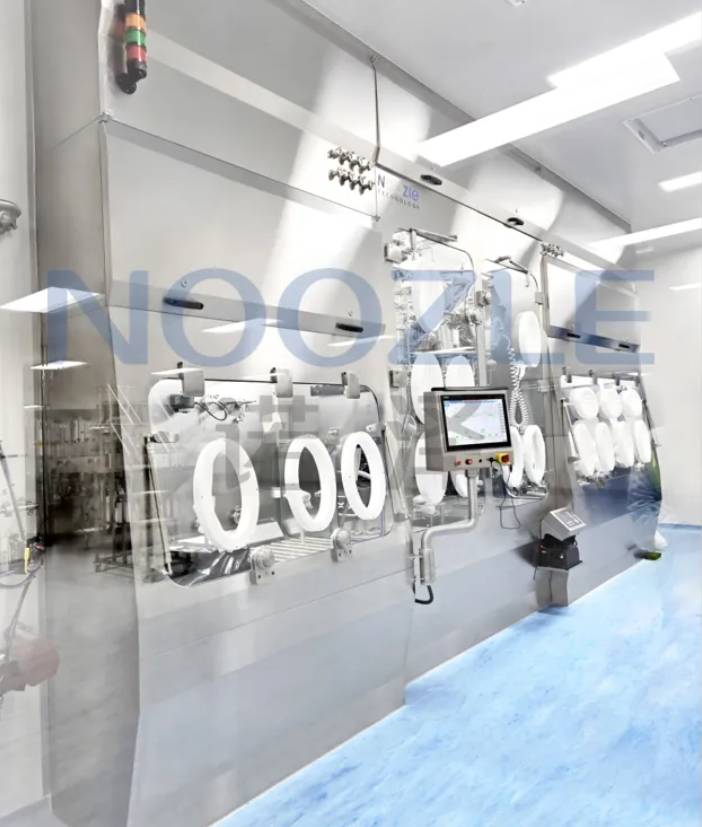
针对高活性、高风险药物的生产需求,无菌、高活原料药微粉化系统可同步实现产品无菌保障与作业人员安全防护双重目标。
设备依托 HEPA 高效过滤、层流环境控制、汽化过氧化氢(H₂O₂)灭菌、密闭物料传递及智能自动化控制技术,搭建持续稳定、可验证的无菌密闭隔离空间。
从物料投料、工艺处理至成品分装全流程密闭化操作,显著降低产品污染、交叉污染风险,同时杜绝高活性物料外泄暴露,充分符合 GMP 法规要求,为无菌制剂、高活性原料药(HPAPIs)及复杂制药工艺,提供安全、高效、可验证的一体化隔离解决方案。
1微粉化系统的核心优势
无菌、高活原料药微粉化系统采用刚性密闭舱体设计,相比传统开放式操作方式,可提供更加稳定、可重复的操作环境。
其主要特点包括:
1.无菌控制
采用经验证的 HEPA 高效过滤、层流气流控制及一体化消毒净化系统,有效截留微粒与微生物,抑制污染扩散。通过多重洁净控制措施,在物料投料、转移及处理全过程中维持稳定可靠的无菌环境,同时实现高活性物料密闭防护,满足 GMP 无菌生产要求。
2.灭菌净化
采用闪蒸过氧化氢(Flash Vaporized H₂O₂)气相灭菌技术,实现腔体内部空间及复杂表面的均匀覆盖。
经过验证的去污工艺可达到 6-log 微生物灭活效果,有效降低腔体生物负载,满足 GMP 无菌生产要求。
3.工艺集成
采用模块化设计,可根据生产工艺需求集成称量、投料、粉碎、灭菌、冻干、无菌分装等功能模块。
通过工艺单元与隔离腔体密闭连接,实现多工序连续化、密闭化操作,降低污染及交叉污染风险。
4.定制化设计
根据客户厂房布局、工艺流程及生产要求进行定制化设计。
优化设备配置、人流物流路径及公用工程接口,实现隔离系统与洁净厂房及上下游设备的高效衔接。
5.物料传递
可以选择配置气锁传递腔、RTP 快速传递阀及分体蝶阀等多种密闭传递方案。
在保持隔离屏障完整性的基础上,实现物料安全转运,有效控制污染及暴露风险。
6.气流处理
采用 CFD 流体仿真技术对系统内气流流场进行模拟分析与优化设计,合理组织内部气流形态,保障隔离器内部维持稳定、均匀的单向层流环境,满足A级洁净环境控制要求。
7.高活性防护
支持最高 OEB 6(OEL<0.1 μg/m³)等级密闭防护,满足超高活性原料药处理需求。
配备安全更换式过滤系统,实现过滤组件密闭更换,降低人员暴露及环境污染风险。
8.数字化工艺控制
搭载 SCADA 监控系统,支持审计追踪、用户权限管理及工艺数据记录。
实现设备状态、运行参数及操作信息的全过程追溯,符合 GMP 数据完整性及 CSV 验证要求。
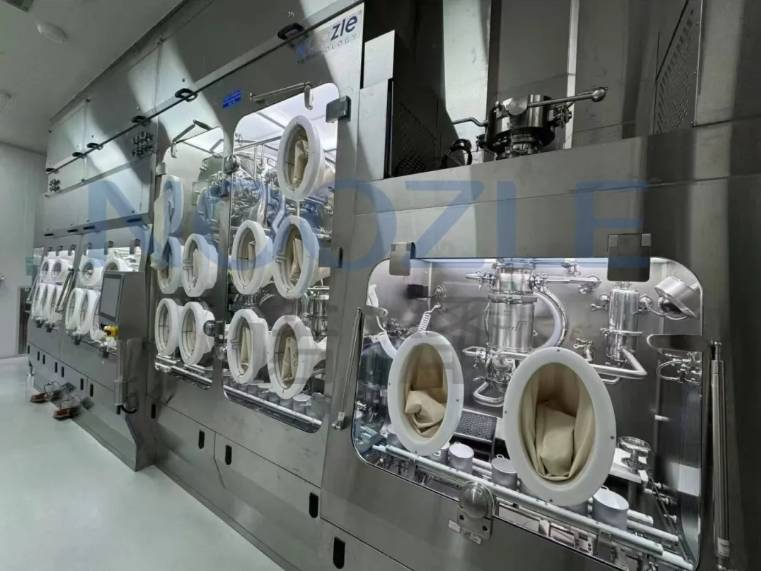
2 微粉化系统的应用领域
1.制药应用
可根据客户产品特性、生产流程及厂房条件进行定制化设计,适用于生物制药及原料药(API)生产。
通过模块化集成工艺设备与物料传递系统,实现无菌操作与密闭防护的有效结合,降低污染、交叉污染及高活性物料泄漏风险,满足 GMP 生产要求。
2.活性物料
支持制剂、称量、配料、混合、粉碎、转运及分装等活性物料处理流程。
通过隔离屏障有效防止环境污染,同时控制高活性或有毒物料粉尘扩散,降低人员暴露风险,为产品质量与操作安全提供双重保障。
3.无菌工艺
适用于取样、灭菌连接、物料转移及其他开放式无菌操作。
所有关键操作均在受控隔离环境内完成,有效降低微生物污染风险,保障无菌工艺稳定运行,符合 GMP 无菌生产要求。
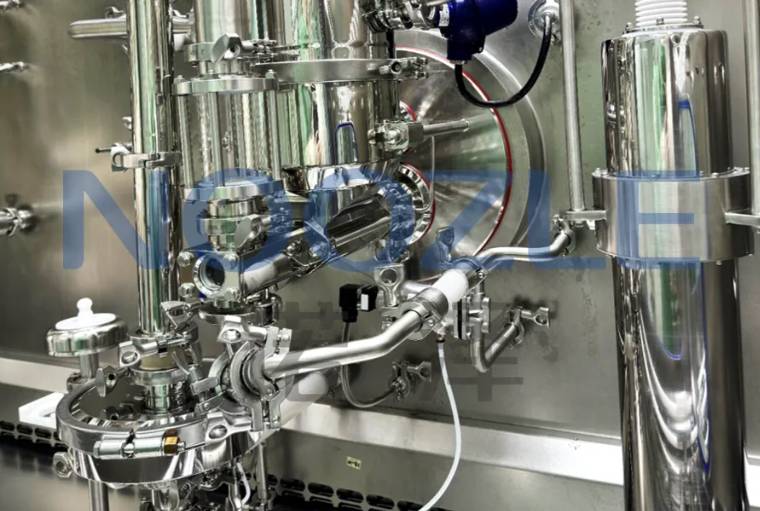
3 微粉化系统的工作流程
1.物料引入无菌环境
在无菌操作开始前,实验物料、检测样品及相关工具经过规范化处理与消毒后,通过传递系统安全转移至无菌、高活原料药微粉化系统内部。模块化、标准化的装载方式,可有效提升多批次、多样品测试过程的组织效率,为后续无菌操作提供可靠保障。
2.物料处理并传递至工艺区域
物料进入隔离腔体后,根据不同工艺需求转移至指定操作区域。
系统可集成计量单元或工艺工作站,实现物料在受控隔离环境中的连续转运,降低污染风险,保障工艺稳定运行。
3.粉末处理与活性成分工艺处理
针对高活性物质处理需求,无菌、高活原料药微粉化系统可完成称量、投料、配料、粉碎、混合及容器转移等关键工序。
通过密闭传递系统与集成工艺设备,有效避免物料暴露、粉尘扩散及交叉污染风险。
高精度称量模块经过校准,可确保计量准确性与工艺重复性,满足 GMP 高活性物料密闭生产要求。
4. 无菌产品处理
取样、无菌连接及传递准备等关键操作均在隔离腔体受控环境内完成。
系统实时监测气流、悬浮粒子浓度、压差等关键参数,并对异常状态进行报警记录,持续保障隔离环境稳定性,符合 GMP 数据完整性要求。
5. 安全传递至下游工艺
完成处理后的成品或中间体,可通过验证后的密闭/无菌传递接口进入下游工序,包括无菌过滤、暂存及分装等。
所有传递路径均经过密闭性能、去污兼容性及工艺风险验证,在转移过程中持续保持隔离屏障完整性。
通过减少开放操作,有效降低微生物污染、微粒污染及活性物料泄漏风险,实现工艺过程连续追溯,满足 GMP 无菌生产及高活性物料密闭处理要求。
4 微粉化系统的合规保障
作为一种高可靠性的无菌隔离设备,无菌、高活原料药微粉化系统凭借稳定的洁净环境控制能力,可广泛应用于制药、生物技术及先进治疗领域,为不同应用场景提供安全、高效的无菌操作保障。
1.符合 GMP 标准
诺泽无菌、高活原料药微粉化系统按现行 NMPA GMP 规范、EU‑GMP 指南(EU GMP 附录 1 无菌药品生产)进行设计、制造与验证,满足 GMP 合规要求。项目交付配套完整文件包,包含设计文件、风险评估报告、全套验证文件、材质证书、操作及维护手册等资料,可支撑客户完成设备 IQ/OQ/PQ 确认,充分满足 GMP 现场核查以及药品注册审评对设备技术文件的要求。
2.智能化控制
无菌、高活原料药微粉化系统符合 21 CFR Part 11 与 GAMP 指南要求。集成 SCADA 系统搭配审计追踪功能,自动记录用户操作、参数修改及报警事件,所有电子记录满足 ALCOA + 数据完整性原则,支持计算机化系统验证。
3.无菌体系保障
去污消毒体系、物料传递方案、手套管理及环境监控策略协同配合,共同构成一套经过全面验证的端到端无菌工艺解决方案。无菌、高活原料药微粉化系统覆盖物料进出、腔体去污、屏障维护、环境监测全流程,持续维持隔离屏障完整性,控制微生物污染风险,保障无菌工艺的可重现性,符合 GMP 法规要求。
5 微粉化系统的技术规格
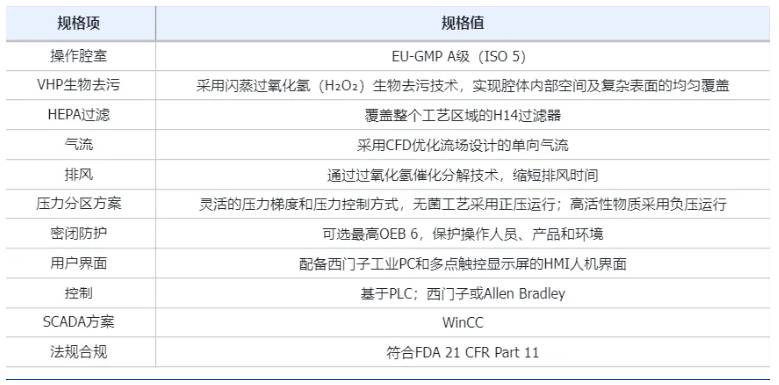
无菌、高活原料药微粉化系统
核心优势
 22
 0
- 1C406H高效六腔透湿透氧一体机 氧气水蒸气透过率测试系统 产品资料
- 2C403H氧气水蒸气透过率测试系统 透湿透氧仪 产品资料
- 3设备资料书
- 4四方仪器氧分析仪 Gasboard-3053
- 5X16E 中文样本
- 6四方仪器 煤气分析仪(在线型)Gasboard-3100
- 7可靠的数据中心冷却测量解决方案
- 8安东帕Brabender标准面粉粘度计Amylograph-E产品册
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用
- 日本LUCEO LSM-9002S全自动光学应变测试仪 材料力学精密检测设备
- 奥法美嘉复杂制剂应用专题 | 高压微射流均质次数对脂肪乳注射液粒径分布及稳定性的影响研究
- SUZUMO铃茂全自动饭团机 省人工SSN-JLX
- SEM SELN-131BM高精度电子水平仪性能优势及行业应用
- 从“作用”到“场域”:粉碎技术的范式演进与柯立微能量场理论的构建
- 大明化学氧化铝粉在低温烧结制粉中的应用
- Development, Characterization, and Molecular Dynamics Simulation of Andrographolide Nanosuspensions Utilizing Hummer Acoustic Resonance Technology
- 苏州碳丰科技首席科学家程金生老师以本公司名义在国际上发表关于石墨烯纤维的论文《石墨烯纤维纳米复合材料的合成及氨基酸检测的分析应用》: