摘要: 自转转速从1160降到215rpm,罐壁线速度却集中在3到5m/s。用公转直径、功率密度、罐座内径拆解微电脑行星球磨机选型。
01 转速表里藏着一个反直觉的结论
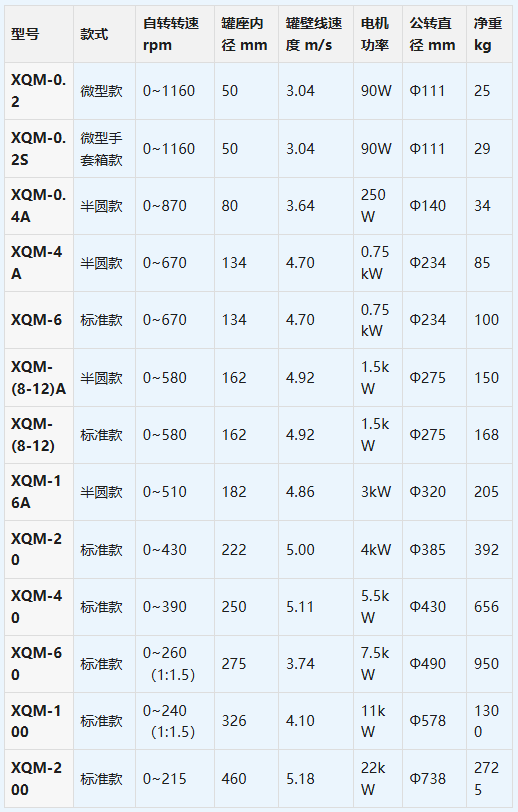
打开微电脑行星球磨机的技术参数表,13个型号的自转转速从 XQM-0.2 的 0~1160rpm 一路降到 XQM-200 的 0~215rpm,看上去是一台比一台"慢"。可如果把转速乘上罐座内径换算成罐壁线速度,这串数字会立刻塌缩到一个很窄的区间里:绝大多数型号落在 4.7 到 5.2 m/s 之间。
这意味着两件事。转速不是一个可以跨型号横向比较的量,它必须和罐径绑在一起看;而一台设备磨不磨得细,真正起作用的不是转速表上的数字,是罐壁带着研磨介质跑多快。 微型款转速高得离谱却只有 3.04 m/s,200L 机型转速低到 215rpm 却有 5.18 m/s,两者差了 70%,方向还和转速相反。
先把这层换算做完,再谈公转、功率和罐体,选型就不会被参数表带着走。
微型款转速高线速度反而低的原因
XQM-0.2 的自转转速能到 1160rpm,转速在整张表里排在头一档,可它的罐座内径只有 50mm。按 πDn 算,罐壁一圈走过的路程短得可怜,1160rpm 换来的线速度是 3.04 m/s,比 40L 机型低四成。
这不是设计缺陷,是微型罐的物理限制。50ml 到 200ml 的罐,罐内可用空间本来就窄,介质在里面的运动行程只有几十毫米,靠提高频率来增加碰撞次数是可行的一条路子。频次高、单次冲击能量低,对应的破碎机制偏向疲劳与表面磨剥,对脆性、易解理的物料反而温和,不容易一次打碎成过细的碎屑。
反过来,XQM-200 的罐座内径 460mm,215rpm 就能跑出 5.18 m/s。单次冲击能量大,但每秒碰撞次数只有微型款的五分之一左右。这类设备处理的是几十升到上百升的批量,靠单次冲击的高能量来推进粗颗粒的断裂,频次不够由停留时间补。
中型机型线速度收敛到 4.7 至 5.2 的原因
4L 到 40L 这一段,五个型号的线速度分别是 4.70、4.70、4.92、4.86、5.00、5.11 m/s,彼此相差不到 9%。这不是巧合,是行星盘传动设计与罐体强度共同压出来的一个窗口。
线速度再往上走,罐体承受的离心应力、密封件摩擦热、罐盖锁紧件的疲劳都会快速恶化;往下走,介质带不到罐壁顶部,抛落高度不足,冲击破碎退化成单纯的摩擦。4.7 到 5.2 m/s 恰好是介质能被带到接近罐体顶部、抛落后仍有足够落差的位置。
02 公转直径才是加速度的来源
参数表里有两个直径容易被混看:罐座内径和公转直径。前者是罐子坐在盘上的定位尺寸,决定线速度;后者是行星盘的回转直径,决定离心加速度。两个数完全不是一回事。
以 XQM-0.2 为例,公转直径 Φ111mm,回转半径 0.0555m。若按常见的 1:2 行星传动折算,公转转速约为 580rpm,即 60.7 rad/s,向心加速度 a=ω²R 算下来约 205 m/s²,相当于 20.9 倍重力加速度。而 XQM-200 的公转直径 Φ738mm、半径 0.369m,公转约 107.5rpm,即 11.3 rad/s,加速度只有 46.8 m/s²,约 4.8g。
同一个"行星球磨机"的名头下,微型款的离心加速度是大型款的四倍多。加速度决定介质贴壁的紧密度和料浆被甩向罐壁的力度,转速表上完全看不出这个差别。
1:1.5 这个标注出现在哪些型号上
XQM-60 和 XQM-100 的转速栏后面带了"(1:1.5)",指的是公转与自转的传动比。这两个型号罐径大、装料重,如果沿用 1:2 的传动,自转转速会被推得过高,罐体线速度冲破 5.5 m/s,密封和温升都压不住。改成 1:1.5 之后,公转相对变快、自转变慢,罐内介质获得的抛落高度更高,冲击成分更重,适合处理中硬矿石、陶瓷原料这类需要先破后磨的物料。
选型时看到这个括号,不要当成印刷错误。它意味着这台机器的运动学特征与同系列其他型号不同,工艺参数不能照抄。
加速度与介质脱离角的关系
介质在罐内被带到某个角度后脱离罐壁抛落,脱离角由重力与离心力的比值决定。加速度越大,介质贴壁越久、抛落点越高,冲击越猛;加速度小则介质提前脱离,运动轨迹偏"滚"而非"抛"。
微型款 20g 的加速度下,介质几乎全程贴壁,破碎以高频剪切和磨剥为主;大型款 4.8g 时,介质在罐体上半部就脱离,形成明显的抛落带。同一个工艺配方在两台机器上跑,粒度曲线不可能一致,这也是小试数据不能直接放大到中试的物理原因之一。
03 功率的作用是维持转速而不是直接磨料
90W 到 22kW,跨度 244 倍,很容易被理解成"功率越大磨得越快"。实际情形是,电机功率先要覆盖空载的传动损耗、罐体与介质的提升功,剩下的才转化为破碎能。空载电流与负载电流的差值,才是判断装料是否合理的现场依据。
按单罐标称容积折算的功率密度,会呈现一条明显下滑的曲线:
· XQM-0.2:90W ÷ 0.2L = 450 W/L
· XQM-0.4A:250W ÷ 0.4L = 625 W/L
· XQM-6:0.75kW ÷ 6L = 125 W/L
· XQM-20:4kW ÷ 20L = 200 W/L
· XQM-60:7.5kW ÷ 60L = 125 W/L
· XQM-200:22kW ÷ 200L = 110 W/L
微型与半微型机型的功率密度比大型款高出一个数量级,原因不是它们"更强",而是小罐的散热面积相对更大、传动效率损失相对更小,允许把更多功率压进单位容积里。
90W 到底能带多少料
XQM-0.2 配四只 0.2L 罐,总容积 0.8L。按装料率三分之一算,装料体积约 267ml;若物料堆密度 1.5 g/cm³,装料质量约 400g。90W 分摊到 0.4kg 物料上,比功率是 225 W/kg。
同样的算法放到 XQM-200:四只 200L 罐,总容积 800L,装料约 267L,按 1.5 g/cm³ 约 400kg。22kW 分摊下去是 55 W/kg。微型款的比功率是大型款的四倍,这解释了为什么 50ml 罐能在十几分钟内把少量样品磨到亚微米,而 200L 罐需要数小时。
22kW 与 2725kg 的场地条件
XQM-200 净重 2725kg,外形 2670×1600×2804mm。这不是一张实验台能承受的重量,落地安装时楼板活荷载要按 3 吨以上预留,还要考虑运转时的动载放大。220V 单相供电到 XQM-16A 附近就到头了,3kW 以上机型基本要接 380V 三相。
很多用户在选型阶段只盯容积和转速,把供电和承重放到进场那天才发现,改造费用往往超过设备本身的差价。天创粉末在选型沟通中会把这两项提前问清,就是为了避免这类返工。
04 触摸屏程控解决的是重复性而不是细度
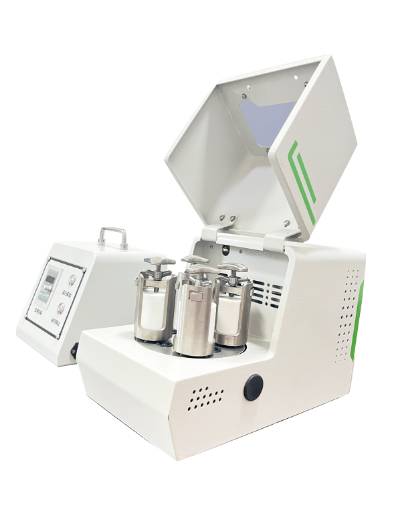
微电脑行星球磨机与常规机型的差别集中在控制系统:触摸屏加 PLC 一体机,具备密码设置、自由编程、多组程序存储与调用、进程监控、故障报警,以及正反转交替控制、定时和断电记忆。这些功能不会让物料磨得更细,但会改变实验数据的可用性。
正反转交替为什么能减轻粘壁
单向旋转时,料浆在离心力作用下持续压向罐壁一侧,细颗粒容易在罐壁和罐底形成一层压实层,这层料既不被介质有效冲击,也不参与循环,表现出来的结果是粒度分布拖尾和回收率下降。设定正转若干分钟、反转若干分钟交替,压实层会被反复打散,罐内料浆的均匀性明显改善。
对粘性物料、含水率偏高的物料、以及添加了分散剂后仍显稠厚的体系,这个功能的价值大于提高转速。
断电记忆对跨班次球磨的意义
连续球磨十几个小时的工艺,中途遇到跳闸或人为断电,普通机型会归零重来,前面几小时的能量输入全部作废。断电记忆保存已运行时长与程序段,恢复供电后从断点续跑,避免了重复投料和样品浪费。对贵金属粉末、稀土抛光粉、电池正极材料这类单价高的物料,这一条比任何参数都实在。
多组程序存储则解决了配方复现问题。同一台设备上存十套工艺,切换物料时直接调用,不需要每次重新输入转速、时间、正反转间隔,人为差错被压到很低。
05 罐容积 50ml 到 25L 罐体材质决定污染边界
同一台主机可以配不同材质的球磨罐,从 50ml 到 25L,四只一组。主机决定了能量输入的方式,罐体决定了物料会不会被污染、会不会与罐壁反应。这一步选错,后面所有工艺优化都是白做。
密度差 7.9 与 1.15 对配球的影响
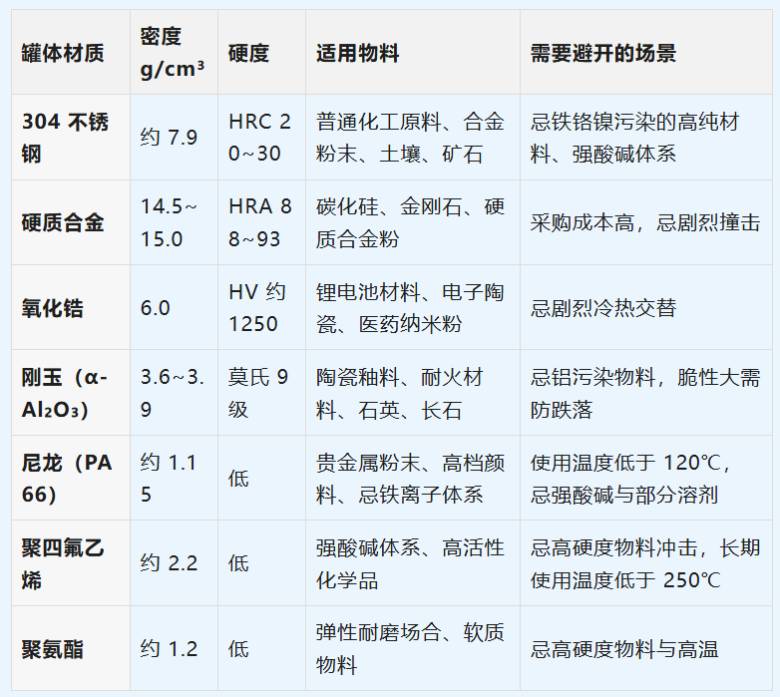
球料比通常按质量给,比如 3:1。但同样质量的球,密度不同体积差很多:500ml 罐装 167ml 料(约 250g),配 750g 球,若用氧化锆球(6.0 g/cm³)体积约 125 cm³,占罐容积 25%;若用 304 球(7.9 g/cm³)体积只有 95 cm³,占 19%;若用尼龙球(1.15 g/cm³)则要 652 cm³,根本装不进 500ml 的罐。
所以按质量配球只在同材质内部可比。跨材质换球时,必须改按填充率配,把球的堆积体积控制在罐容积的 30% 到 45% 之间,再回算质量。
磨损量对痕量分析的影响
罐体与球的磨损量与硬度差、线速度、运行时长成正比。处理莫氏硬度 7 以上的物料时,不锈钢罐的磨损会明显加快,引入的铁、铬、镍在痕量元素分析里就是干扰峰。做土壤重金属、地质样品、电子材料痕量杂质检测的场景,罐体材质要按检出限倒推,而不是按价格选。
刚玉罐硬度够但脆,跌落和空罐干磨都会造成崩边;氧化锆罐韧性好、密度适中,是综合表现比较均衡的一档;硬质合金罐耐磨性突出,代价是重量和成本。
06 球料比与填充率三个数的取舍
装料率、球料比、球径配比,这三个数决定了罐内介质能不能形成有效的碰撞网络。它们之间互相牵制,改一个另外两个要跟着动。
装料率为什么定在三分之一
罐内空间被分成三份:球占一份、料占一份、空隙留一份。装料率超过一半,球和料被挤在罐体下半部,抛落高度不足,破碎效率反而下降,同时料浆顶到罐盖,密封圈和罐盖螺纹会加速磨损。 装料率低于四分之一,球与球之间的碰撞变成空打,能量大部分转成罐体磨损和热量。
球径与目标粒径的对应
球径越大,单次冲击能量越高,适合粗磨;球径越小,单位体积内的接触点越多,适合细磨与分散。目标粒径 D50 在几十微米量级时,10mm 到 20mm 的球就够;要压到亚微米,球径通常落到 1mm 到 5mm;进入纳米区间,0.3mm 到 1mm 的微珠才有意义。
大球小球混装是常见做法,比例大致按 3:4:3 分三档,粗颗粒先被大球打断,细颗粒再由小球磨剥,避免全程只用一种球造成的效率损失。
干磨与湿磨的装料差异
干磨时物料流动性差,装料率要往下压到四分之一到三分之一,否则罐内形成死区;湿磨时液相起润滑和输送作用,装料率可以到三分之一甚至略高,但液相体积要算进总装料量里,溶剂过多会稀释料浆、降低单位体积的碰撞概率。
湿磨还要注意溶剂与罐体材质的相容性。聚四氟乙烯罐对几乎所有酸碱惰性,但尼龙罐遇到酮类、酯类、部分醇类会溶胀,罐体尺寸变化后罐盖就压不严了。
07 选型路径与三个容易踩的误判
按罐容积定型号、按出料细度定球径与转速、按物料纯度要求定罐材质、按场地条件校核供电与承重,这四步走完,型号基本就锁定了。
误判一 转速越高磨得越细
转速提高带来的是碰撞频次增加,但同时也把温升、罐体磨损、密封件老化一起推高。对热敏物料、含溶剂的体系、易氧化的金属粉末,超速运行的结果往往是样品变质而不是粒度变细。而且线速度存在上限,介质被甩到贴壁不落时,破碎机制从冲击退化为摩擦,效率不升反降。
误判二 微型款的数据可以直接放大
50ml 罐的 20.9g 加速度、225 W/kg 比功率,在 20L 机型上都不存在。用小试得到的转速和时间直接套到中试,通常会出现磨不到目标粒度、或者磨过头导致粒形破坏两种极端。放大要按比能量守恒折算,即保持 kWh/kg 不变,反推大机的运行时间。
误判三 只看容积不看罐座内径
同样是 4L 罐,坐在 Φ234mm 的盘上和坐在更小盘上,线速度不一样,工艺窗口也不一样。罐座内径是硬约束,罐体外径超过内径就装不进去;而罐体外径又受容积和壁厚限制。选罐之前先确认罐座内径,能省掉一轮退换。
微电脑行星球磨机把运动学参数和工艺参数都放到了触摸屏上,等于把过去靠经验试出来的操作变成了可存储、可复现的程序。设备的价值不在于参数表有多长,而在于同一套程序在不同时间、不同操作者手里跑出来的结果是否一致。选型时把线速度、加速度、功率密度这三个折算值算清楚,再对照罐体材质与场地条件,参数表上那些看似杂乱数字就会自己排出顺序。
 9
 0
- 1C106H气体渗透测试系统 薄膜透气性测试仪 产品资料
- 2C230H薄膜容器透氧测试仪 氧气透过率测试仪 产品资料
- 3C206H氧气透过率测试仪 六腔高效薄膜透氧测试仪 产品资料
- 4C203H氧气透过率测试系统 库仑电量法薄膜透氧仪 产品资料
- 5C406H高效六腔透湿透氧一体机 氧气水蒸气透过率测试系统 产品资料
- 6C403H氧气水蒸气透过率测试系统 透湿透氧仪 产品资料
- 7设备资料书
- 8四方仪器氧分析仪 Gasboard-3053
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用